冲压分板机是靠定制模具把拼在一起的电路板一次性冲切成单块的设备,特别适合大批量、形状规则的 PCB 或 FPC 分板,优势是速度快、效率高,但每款板子需要单独开模。
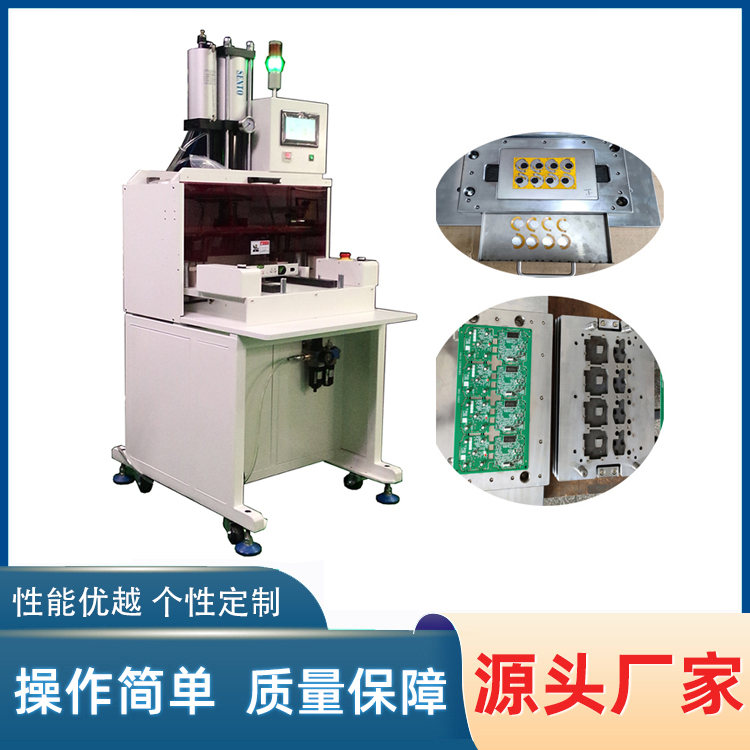
增压缸 / 伺服驱动上模下压,依靠凸凹模精密刃口剪切,沿着 PCB 预设**邮票孔或 V-Cut 连接点**一次性冲断整片拼板。
标准流程:
1. 模具预装,下模滑台自动移出;
2. PCB 拼板放置下模,定位销定位、防呆;
3. 双手启动,滑台自动入模,弹性压料块先压紧板材(防板件弹跳移位);
4. 增压缸下压冲切,一次完成整片多联板分离;
5. 上模回升,滑台自动送出,取出成品。
设计要点1. **机架**:高频冲击,优先铸铁底座;铝型材机架方案必须加厚型材 + 底部配重 + 减震垫,减少振动传导,避免振动影响周边检测仪器
2. **增压缸选型**:根据板材厚度、拼板大小核算冲裁力,预留压力余量;优先多段压力控制,慢下刀降低冲击应力
3. **模具设计**
- 凸凹模间隙控制,刃口淬火 + 镜面研磨;
- 设计弹性压料板,冲切前预压紧板材,防止板弹跳、元件移位;
- 拼板邮票孔位置与模具刃口精准对齐,避让元器件高度,预留元件避空槽;
- 模具定位销 + 防呆结构,放反产品无法合模。
4. **安全设计**:必须配置安全光栅 + 安全门互锁,双手启动,杜绝单手操作;废料落料槽预留收集空间
5. **电控**:增加压力监测,压力异常报警停机;计数、产能统计;预留 IO 对接产线自动化(机械手自动上下料)






